



SUP용 강화 PVC 드롭스티치
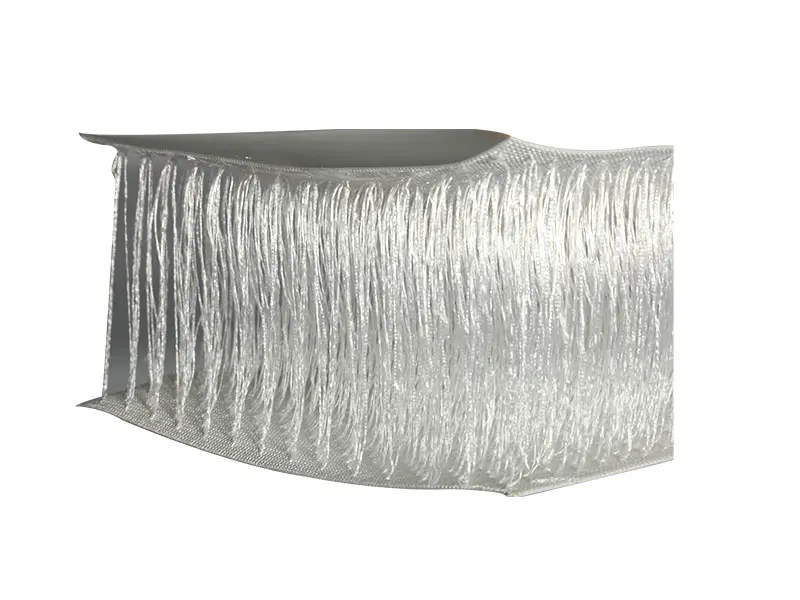
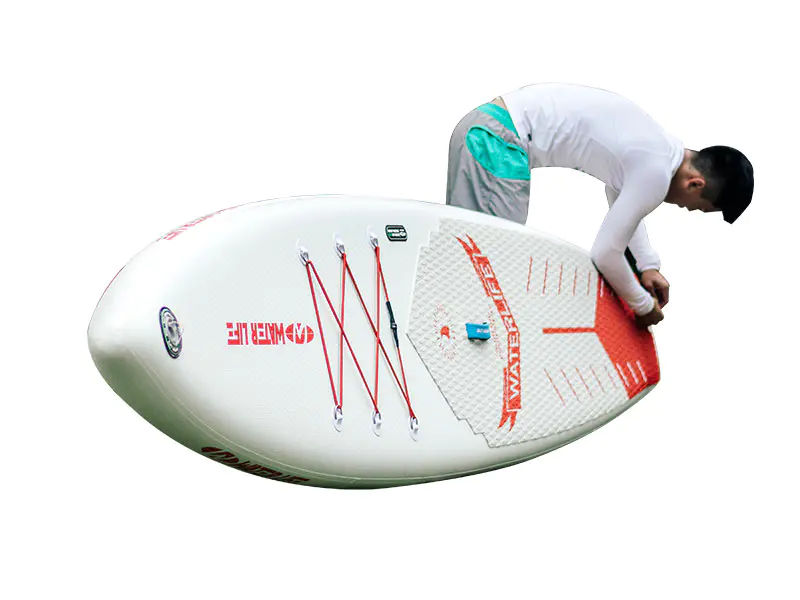
SUP용 강화 PVC 드롭스티치 is a tensioned composite fabric used in the construction of stand-up paddle board cores, decks, and hulls. The material consists of two PVC-coated polyester sheets connected by a dense array of vertical polyester yarns, typically 5,000 to 9,000 yarns per square meter. When the board is inflated, these filaments lock the top and bottom surfaces at a fixed distance, producing a rigid, planar structure at internal pressures between 12 psi and 25 psi. Reinforcement is introduced through a higher-density scrim in the base cloth, a thicker coating film, or a secondary lamination layer, which raises the puncture resistance and flexural stiffness of the finished board. The fabric is supplied in roll widths up to 2.0 m and is welded into board panels through high-frequency or hot-air processes.
강화가 드롭 스티치 동작을 변경하는 방법
재료 매개변수
SUP 어셈블리에서 직물이 들어가는 곳
데크 패널
상단 드롭 스티치 패널은 기립 표면을 형성합니다. 여기의 보강재는 데크 편향을 제어하고 EVA 트랙션 패드 결합을 지원합니다.
선체 패널
하단 패널도 동일한 강화 패브릭을 사용합니다. 이 표면의 코팅 덩어리는 해변 발사 및 얕은 물 접촉으로 인한 마모를 방지하기 위해 범위의 상단 끝으로 지정되는 경우가 많습니다.
레일 밴드
사이드 레일은 데크와 선체를 연결합니다. SUP용 강화 PVC 드롭 스티치는 PVC 코팅된 측벽 직물에 용접되며, 레일 밴드 폭에 따라 보드 두께와 윤곽이 정의됩니다.
코와 꼬리 강화
충격을 흡수하고 밸브와 핀 박스 어셈블리를 고정하기 위해 동일한 직물로 된 추가 패치가 코와 꼬리에 용접됩니다.
생산 및 소싱 관련 질문
완성된 보드는 어떤 인플레이션 압력에서 테스트되어야 합니까?
SUP용 강화 PVC 드롭스티치 is typically pressure-tested at 1.5 times the rated service pressure before shipment. A board rated for 15 psi should be tested at 22.5 psi for a minimum of 24 hours, with pressure loss recorded. Leakage above 5% over 24 hours indicates a seam or valve issue that requires rework before the board leaves the factory.
강화가 완성된 보드 무게에 어떤 영향을 미치나요?
강화된 드롭 스티치는 동일한 두께의 표준 드롭 스티치와 비교하여 패널 무게에 15% ~ 25%를 추가합니다. 코어가 120mm인 10'6" 보드의 경우 강화된 데크와 선체 패널은 일반적으로 완성된 보드에 1.2kg~1.8kg을 추가합니다. 제작자는 소매 사양에 따라 타겟 보드 무게가 고정되는 위치를 보상하기 위해 레일 밴드 폭이나 액세서리 레이업을 조정해야 합니다.
HF 대신 뜨거운 공기로 직물을 용접할 수 있나요?
레일 밴드 및 수리 패치에는 열풍 용접이 사용되지만 강화된 드롭 스티치 패널의 기본 데크와 선체 이음매는 일반적으로 고주파 용접으로 연결됩니다. 드롭 스티치 패널의 열풍 용접에는 솔기 라인에서 수직 실 배열이 무너지지 않도록 양면 가열 공정과 세심한 온도 제어가 필요합니다. 박리 강도는 모든 생산 로트의 테스트 쿠폰을 통해 검증해야 합니다.
코팅과 원사 배열 사이의 박리를 일으키는 원인은 무엇입니까?
실 앵커 지점의 박리는 제조 중 스크림에 코팅이 불충분하게 침투하거나 용접 중 과열로 인해 발생합니다. 수직사의 앵커 강도는 50mm 정사각형 샘플에 대한 인발 테스트를 통해 확인해야 합니다. 250N 미만의 값은 용접 문제가 아닌 들어오는 직물의 코팅 접착 문제를 나타냅니다.
보관 및 처리
- SUP용 강화 PVC 드롭 스티치 롤을 15°C ~ 25°C의 건조한 공간에 보관하고 코어 지지 랙에 수평으로 놓습니다. 압축으로 인해 수직 실 배열이 손상되므로 롤을 2개 이상 높이 쌓지 마십시오.
- 절단 전 롤이 작업장 온도에 도달하도록 24시간 동안 기다리십시오. 콜드 드롭 스티치 직물은 원사 고정점의 유연성이 낮으며 절단 또는 패널 위치 지정 중에 깨질 수 있습니다.
- 날카로운 회전 절단기나 CNC 절단 테이블을 사용하십시오. 용접하기 전에 모든 절단 가장자리에 느슨하거나 당겨진 실이 있는지 검사하십시오. 튀어나온 실은 용접 이음새의 강화를 방해합니다.
- HF 용접 전극과 툴링에 PVC 잔류물이 없도록 유지하십시오. 잔여물이 쌓이면 가열이 고르지 않게 되고 솔기 부분의 드롭 스티치 구조가 국부적으로 붕괴됩니다.
- 직사광선이 닿지 않는 그늘진 곳에 공기를 빼서 편평하게 또는 부분적으로 5psi로 팽창시킨 완성된 보드를 보관하십시오. 뜨거운 환경에서 장기간 전체 압력으로 보관하면 용접 이음새에서 가소제 손실이 가속화됩니다.