



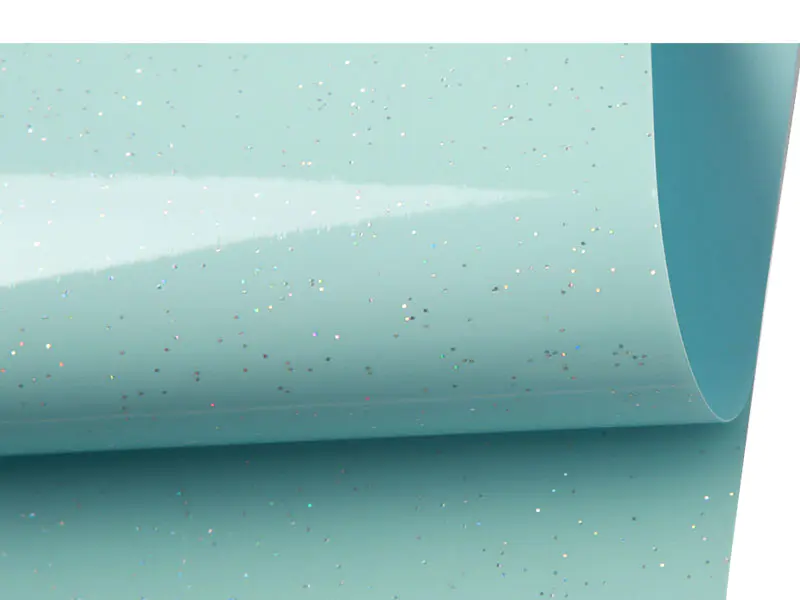
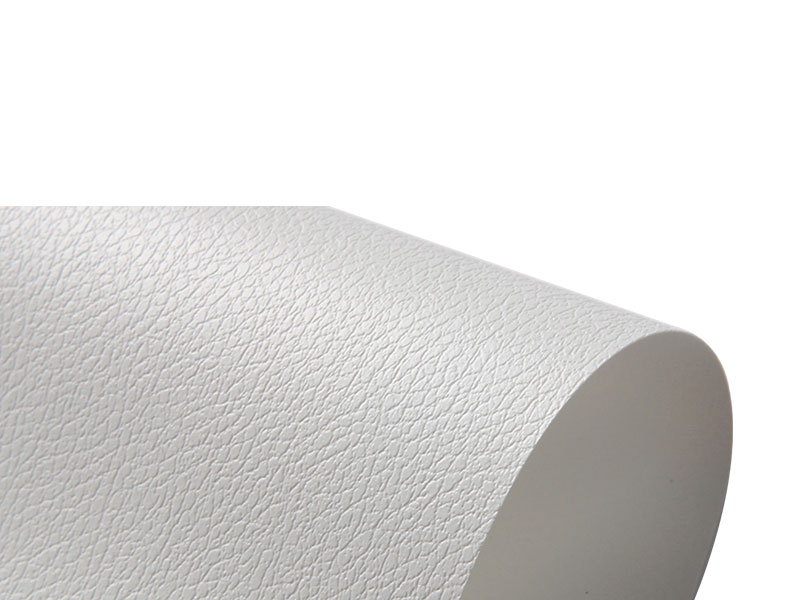
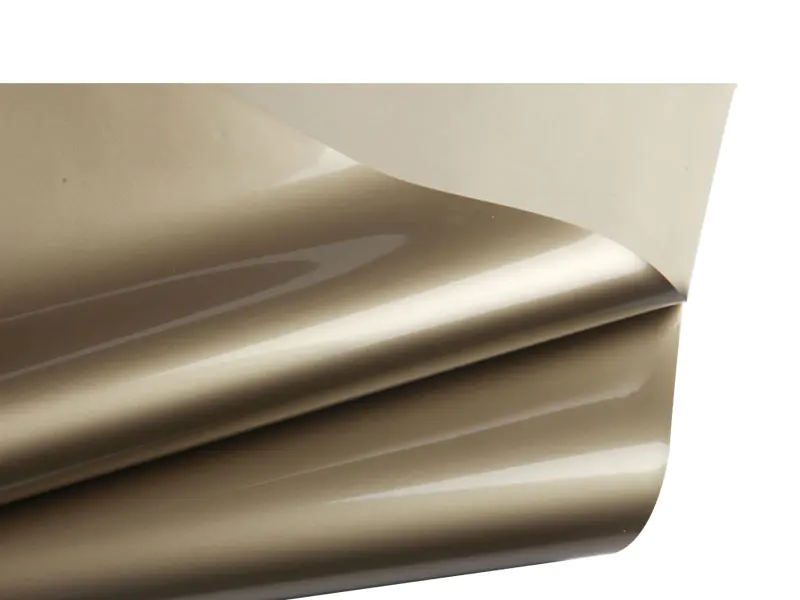
고정밀 캘린더링 PVC 필름
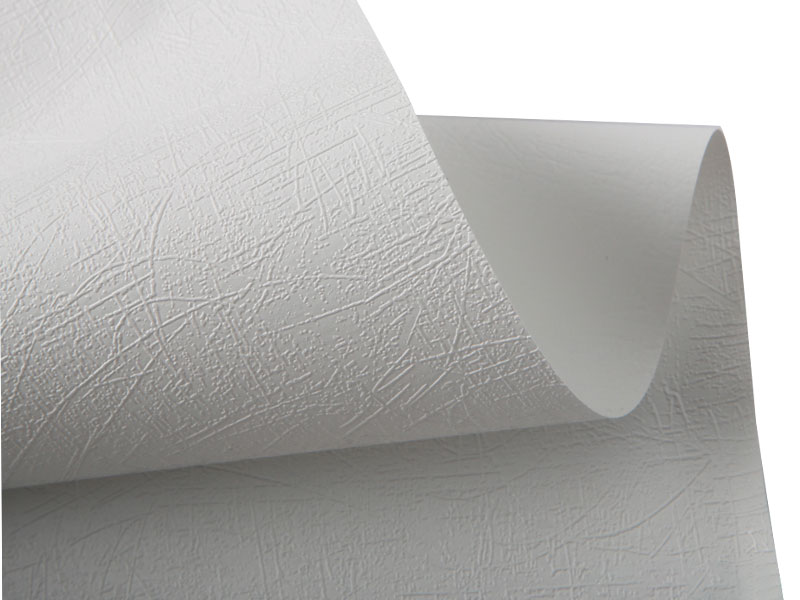
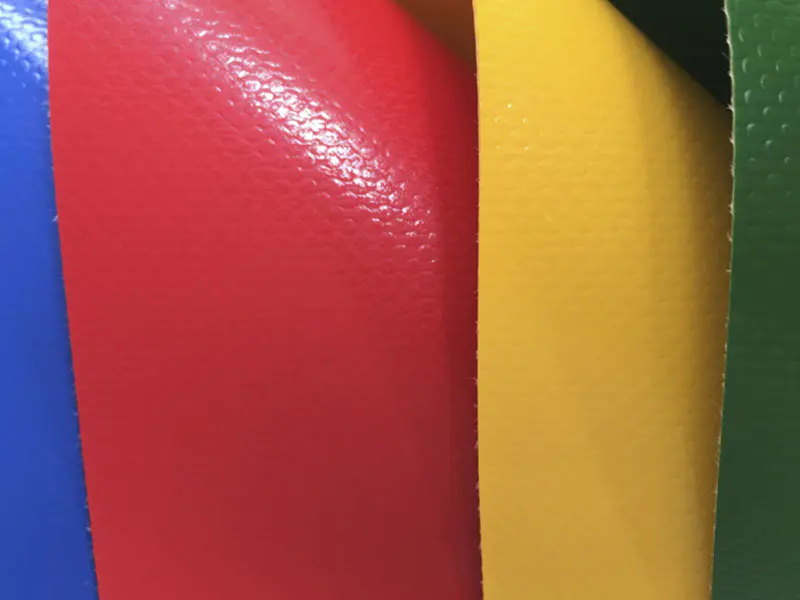
고정밀 캘린더링 PVC 필름 is a polyvinyl chloride sheet produced on a multi-roll calendering line in which thickness, width, and surface finish are controlled within tight tolerances. The film is supplied in gauges from 0.05 mm to 0.80 mm, with thickness tolerance held to /- 0.005 mm on critical grades and width tolerance to /- 0.5 mm. Surface finish is set by the final calender roll, producing mirror gloss, matte, or embossed textures without a secondary coating step. The film is used as a base material for printing, laminating, thermoforming, and die-cut conversion, and is specified where downstream processes require a consistent gauge across the full roll width and length.
귀하의 전환 라인에 맞춰 구축됨
고정밀 캘린더링 PVC 필름 is produced under an ODM/OEM arrangement. Gauge, width, surface finish, color, slip additive, and core specification are set to the buyer's conversion process. The tolerance band and surface requirement are recorded on a single parameter sheet, and that sheet is the acceptance standard for every roll shipped under the buyer's program.
온라인 베타 게이지로 측정된 공칭 두께 및 공차 밴드는 애플리케이션별로 합의됨
물리적 참조 샘플에 정의된 광택 수준, 무광택 등급 또는 엠보싱 패턴
슬립, 안티블록, UV 안정제, 컬러 마스터배치를 다운스트림 공정으로 설정
구매자 라인에 따른 폭, 길이, 코어 직경, 접속 수 및 권선 장력
변환 시 정밀도의 변화
웹 전반의 균일성 측정
롤 폭에 따른 두께 변화는 인쇄 정합 드리프트 및 라미네이션 주름의 주요 원인입니다. 고정밀 캘린더링 PVC 필름은 전체 웹을 지속적으로 스캔하는 온라인 베타 게이지로 모니터링되며, 웹 간 프로파일은 자동 롤 간격 조정으로 수정됩니다. 플랫 게이지 프로파일을 사용하면 변환기가 장력 보상 없이 더 높은 라인 속도에서 작동할 수 있습니다.
반복 가능한 표면 마감
최종 캘린더 롤은 제어된 압력과 온도 하에서 표면을 필름으로 전달합니다. 롤 온도는 생산 시작부터 끝까지 광택 수준이 변동하지 않도록 좁은 범위 내에서 유지됩니다. 필름에 인쇄하는 변환기는 일관된 표면 에너지를 받아 전체 롤에 걸쳐 안정적인 잉크 습윤을 지원합니다.
가장자리 품질 및 너비 정확도
슬리팅은 캘린더링 후 인라인으로 수행되며, 슬릿 가장자리의 버, 물결 모양 및 폭 편차가 모니터링됩니다. 깨끗한 가장자리는 변환기 라인의 자동 웹 가이딩을 지원하고 다이 커팅 중 가장자리 낭비를 줄입니다. /-0.5mm의 너비 공차를 통해 변환기는 좁은 트림 마진을 설정할 수 있습니다.
변환 후 치수 안정성
내부 응력을 완화하기 위해 캘린더링 중에 필름을 어닐링합니다. 변환 후 잔여 수축률은 100°C에서 10분간 2% 미만으로 유지되므로 인쇄 및 적층 필름이 하류 열에 노출되거나 따뜻한 환경에 설치되어도 변형되지 않습니다.
공차 및 특성표
| 베이스 폴리머 | 폴리염화비닐, 가소화 또는 경질 등급 |
| 게이지 범위 | 0.05mm ~ 0.80mm |
| 두께 공차 | /- 정밀 등급의 경우 0.005mm, /- 표준 등급의 경우 0.010mm |
| 폭 공차 | /- 0.5mm |
| 웹 간 게이지 변형 | 공칭의 1.5% 이내 |
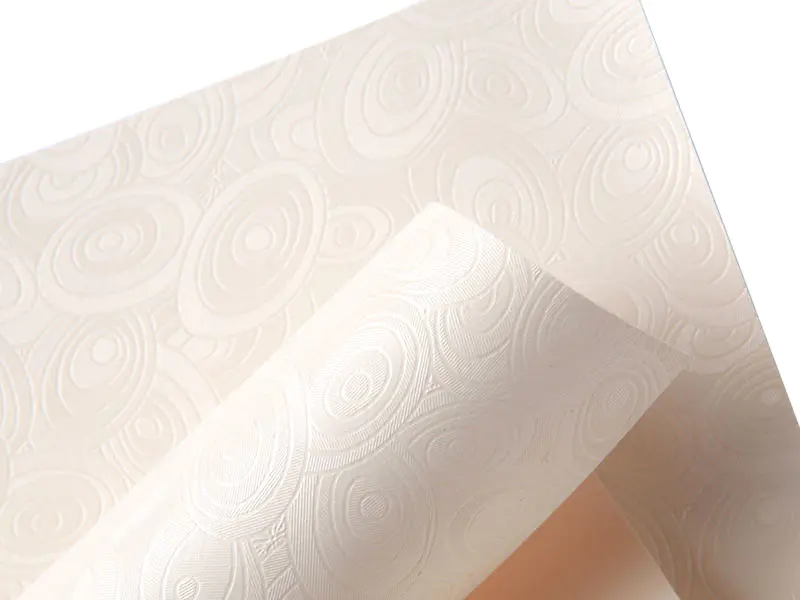
| 표면 마감 | 거울 광택, 무광택, 양각 |
| 광택 수준 | 60도에서 광택 단위 5~90 |
| 잔여 수축 | 100°C, 10분에서 2% 미만 |
| 인장강도 | 40MPa ~ 55MPa(강성 등급) |
| 파단시 신장 | 10% ~ 60%(등급에 따라 다름) |
| 롤 폭 | 최대 2.0m |
| 롤 길이 | 최대 1,000m |
| 코어 직경 | 76mm 또는 152mm |
| 서비스 온도 범위 | -15°C ~ 65°C |
전환 경로
고정밀 캘린더링 PVC 필름 is printed by gravure, flexographic, and UV digital methods. A flat gauge profile keeps print registration tight across the web, and the annealed surface accepts solvent, water-based, and UV inks with a consistent dyne level.
필름은 종이, 보드, 부직포 및 기타 필름 기재에 적층됩니다. 균일한 게이지는 균일한 접착 코팅 무게와 웹 전체에 걸쳐 일관된 닙 압력을 지원하여 완제품의 접착 결함과 박리를 줄입니다.
정밀 게이지 제어는 포장 삽입물 및 보호 커버와 같은 얇은 게이지 부품의 반복 가능한 성형을 지원합니다. 성형된 부품의 벽 두께는 들어오는 게이지와 연신 비율을 통해 예측할 수 있습니다.
깨끗한 슬릿 가장자리와 일관된 게이지를 통해 컨버터는 좁은 트림 마진으로 다이 커팅 및 슬리팅 작업을 실행할 수 있습니다. 폭 정확도는 가장자리 낭비를 줄이고 대량 변환 실행 시 롤당 수율을 향상시킵니다.
구매자 질문
각 롤의 두께 공차는 어떻게 확인됩니까?
두께는 전체 롤 폭을 스캔하는 온라인 베타 게이지를 통해 생산 중에 지속적으로 모니터링됩니다. 각 로트와 함께 발행된 품질 인증서에는 제어 계획에 정의된 위치에서 오프라인 마이크로미터로 측정된 평균 두께와 최대 웹 교차 편차가 기록되어 있습니다. 구매자는 중요한 주문에 대해 원시 게이지 로그를 요청할 수 있습니다.
필름을 인쇄하기 전에 코로나 처리가 필요합니까?
표준 고정밀 캘린더링 PVC 필름은 솔벤트 및 UV 잉크에 적합한 제어된 표면 에너지와 함께 공급됩니다. 수성 잉크 및 특정 접착제는 변환기에서 인라인 코로나 처리가 필요할 수 있습니다. 공급된 필름의 다인 레벨은 품질 인증서에 명시되어 있으며, 잉크 및 접착제 매개 변수를 설정하기 전에 변환기는 다인 펜으로 이를 확인해야 합니다.
롤 가장자리에 대한 게이지 변화의 원인은 무엇입니까?
롤 가장자리의 게이지 변화는 하중을 받는 캘린더 롤 굽힘에서 발생합니다. 이 라인에는 롤 굽힘 보정 기능이 장착되어 있으며, 크로스 웹 프로파일은 명시된 범위 내에서 가장자리 간 변화를 유지하도록 수정됩니다. 변환기가 가장자리 변화를 관찰하는 경우 변환기 자체의 풀림 및 웹 가이딩 설정을 평가하기 전에 필름을 인증서와 비교하여 확인해야 합니다.
필름을 포장용으로 견고한 등급으로 공급할 수 있습니까?
예. 포장 및 성형 용도로 경질 및 반경질 등급이 생산됩니다. 가소제 함량은 용도에 따라 설정되며 특정 등급에 따라 인장 및 신장 특성이 인용됩니다. 구매자는 실온 특성뿐 아니라 성형 창에 맞춰 등급을 선택할 수 있도록 성형 온도와 연신비를 명시해야 합니다.
전환 전 롤은 어떻게 보관해야 합니까?
15°C ~ 25°C 및 40% ~ 60% 상대 습도에서 코어가 지지되는 랙에 롤을 수평으로 보관합니다. 풀기 전에 롤이 라인 온도에 도달하도록 24시간 동안 두십시오. 왜냐하면 차가운 필름은 동일한 풀기 설정에서 더 단단하고 더 높은 장력을 생성하기 때문입니다. 롤이 라인에 장착될 때까지 원래 랩을 제자리에 유지하십시오.
보관 및 취급 참고사항
고정밀 캘린더링 PVC 필름은 15°C ~ 25°C 및 40% ~ 60% 상대 습도에서 코어 지지 랙에 수평으로 롤링하여 보관합니다. 필름을 부드럽게 만드는 직사광선과 열원을 피하세요.
변환 전 24시간 동안 롤이 라인 온도에 도달하도록 하십시오. 콜드 필름은 더 단단하며 동일한 언와인드 장력 설정으로 콜드 롤에서 다른 웹 장력이 생성됩니다.
코어 지지대 또는 롤 리프팅 장비를 사용하여 롤을 처리합니다. 롤을 옆으로 떨어뜨리면 레이어가 변형되고 롤 가장자리에 게이지 변화가 생길 수 있습니다.
롤이 장착될 때까지 원래의 보호 랩을 그대로 유지하십시오. 필름 표면의 먼지는 첫 번째 닙에서 마감재 안으로 눌려 표면을 손상시키지 않고는 제거하기 어렵습니다.
부분적으로 사용한 롤은 원래 포장에 보관하고 로트 번호를 라벨로 붙입니다. 연속 전환 실행 시 서로 다른 로트의 필름을 함께 연결해서는 안 됩니다.