



3200GSM PVC 에어트랙 패브릭
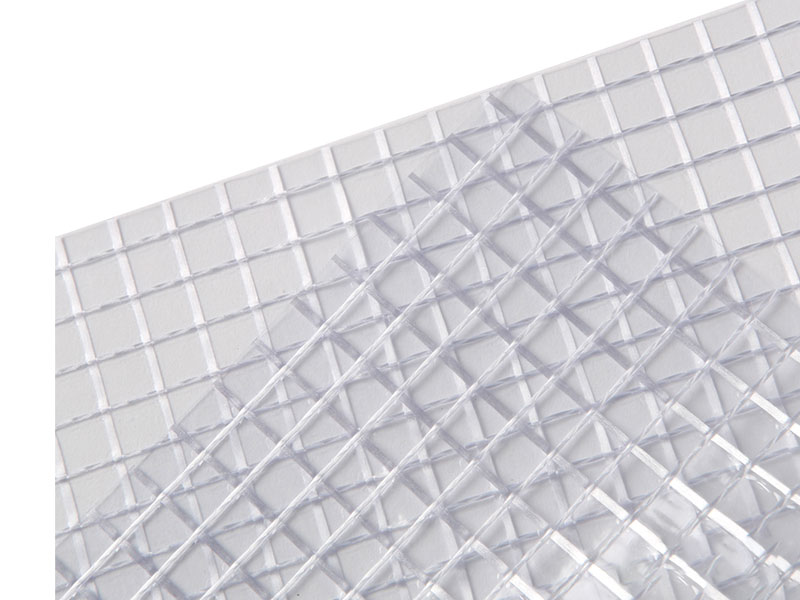
3200GSM PVC 에어트랙 패브릭 is a heavy-gauge coated textile engineered for inflatable air track construction, gymnastics training surfaces, and air tumble track assemblies. The base cloth is a high-tenacity polyester scrim with a 9x9 to 12x12 threads per inch weave, coated on both faces with plasticized polyvinyl chloride to a total fabric weight of 3200 g/m². The coating is applied through knife-over-roll or hot-melt calendering, followed by high-frequency or hot-air welding during fabrication. The fabric is supplied in rolls up to 2.0 m wide and is specified where drop-stitch or chambered air retention structures must withstand repeated dynamic loading from gymnasts, trampoline users, and parkour athletes.
에어 트랙 건설에 3200GSM이 지정된 이유
동적 충격 시 부하 분산
3200g/m² 코팅 질량은 스크림 구성에 따라 경사 및 위사 방향에서 3,500N/5cm ~ 4,500N/5cm의 인장 강도를 제공합니다. 이를 통해 직물은 착지 충격으로 인한 점 하중을 공기 챔버의 더 넓은 영역에 분산시켜 내부 배플 이음새와 용접 라인의 응력 집중을 줄일 수 있습니다.
천공 및 내마모성
3200GSM PVC 에어 트랙 패브릭의 코팅 두께는 면당 0.55mm ~ 0.70mm입니다. ASTM D4060에 따른 Taber 마모 테스트는 H-18 휠을 사용하여 1,000사이클에서 0.30g 미만의 중량 손실 값을 반환하므로 연마 표면과 접촉이 발생하는 체육관 바닥 및 야외 훈련 공간에서의 사용을 지원합니다.
용접 무결성을 통한 공기 유지
PVC 코팅의 고주파 용접은 솔기 전체에 분자 결합을 생성합니다. 3200g/m²의 코팅 덩어리는 스크림을 통해 타지 않고 용접 침투에 충분한 재료 두께를 제공합니다. 용접 이음새의 박리 강도는 일반적으로 80N/5cm ~ 120N/5cm에 이르며, 챔버 압력 손실은 0.3bar 내부 압력에서 24시간 동안 5% 미만으로 유지됩니다.
압력 하에서의 치수 안정성
3200GSM PVC Air Track Fabric의 폴리에스터 스크림은 코팅 전에 열 경화되어 파단 하중 시 신장률을 3%~5%로 제한합니다. 반복되는 팽창 및 수축 주기에서 직물은 영구적인 신축 없이 챔버 형상을 유지하여 사용 수명 동안 에어 트랙의 의도된 바운스 특성을 유지합니다.
직물 구성 데이터
3200GSM 패브릭이 적용되는 곳
제작업체 및 구매자의 기술적인 질문
3200GSM 패브릭 접합에 권장되는 용접 방법은 무엇입니까?
고주파 유전체 용접은 3200GSM PVC Air Track Fabric의 주요 방법입니다. 코팅 두께는 전극 구성에 따라 27.12MHz에서 0.5~2.5초의 용접 창을 지원합니다. 350°C ~ 400°C에서 40mm 노즐을 사용한 열풍 용접은 HF 툴링을 사용할 수 없는 현장 수리 및 복잡한 형상에 사용됩니다. 두 가지 방법 모두 ASTM D413에 따라 테스트했을 때 솔기 박리 강도가 최소 80N/5cm여야 합니다.
겨울 보관 중 저온에서 원단의 성능은 어떻게 되나요?
3200GSM PVC 에어트랙 패브릭 remains flexible to -30°C when the plasticizer package is selected for cold-weather service. Standard formulations are rated to -20°C. For facilities that store inflated equipment in unheated spaces, specify the cold-flexible grade. Do not fold or crease the fabric below -10°C; allow the material to warm to 10°C or above before unrolling and inflating.
챔버 이음새 실패의 원인은 무엇이며 어떻게 방지합니까?
에어 트랙 건설의 이음새 실패는 일반적으로 용접 압력 부족, 코팅 표면 오염 또는 배플 접합부의 응력 집중으로 인해 발생합니다. 용접하기 전에 코팅 표면을 이소프로필 알코올로 청소하고, 장비 사양 내에서 전극 압력을 유지하고, 두 번째 용접 패스 또는 동일한 직물 패치로 내부 배플 부착 지점을 강화하십시오. 배송 전 서비스 압력의 1.5배로 각 챔버의 압력 테스트를 통해 제품이 최종 사용자에게 도달하기 전에 약한 이음새를 식별합니다.
3200GSM 원단이 드롭 스티치 구조에 적합합니까?
3200GSM PVC 에어트랙 패브릭 is used in drop-stitch panels where high chamber pressures above 0.5 bar are required. The fabric weight provides sufficient coating mass to anchor drop-stitch yarns without pull-through. For drop-stitch panels, the coating adhesion to the scrim is the critical property; specify a minimum of 100 N/5cm adhesion for drop-stitch applications to prevent yarn pull-out under pressure cycling.
계절이 바뀔 때마다 원단을 어떻게 세척하고 관리해야 합니까?
중성 pH 세제 용액과 부드러운 솔 또는 천으로 3200GSM PVC 에어트랙 패브릭을 청소합니다. 깨끗한 물로 헹구고 완전히 건조시킨 후 수축시키고 접으세요. 코팅에서 가소제를 추출하고 표면 균열을 가속화하는 용제 기반 세척제, 아세톤 또는 염소 표백제를 사용하지 마십시오. 직사광선이나 날카로운 물체가 없는 건조하고 통풍이 잘되는 곳에 공기가 빠진 장비를 보관하십시오.
제작 및 보관 지침
- 3200GSM PVC 에어 트랙 패브릭 롤을 15°C~30°C의 건조한 공간에 있는 코어 지지 랙에 수평으로 보관합니다. 코팅의 압축 주름을 방지하려면 두 개 이상의 높이로 롤을 쌓지 마십시오.
- 절단 또는 용접 전 최소 24시간 동안 롤이 작업장 온도와 평형을 이루도록 하십시오. 차가운 직물은 코팅 유연성이 감소하고 취급 중에 접힌 선이 갈라질 수 있습니다.
- 날카로운 회전날이나 뜨거운 칼로 천을 자릅니다. 패널 모양에는 다이 커팅과 플로터 커팅이 허용됩니다. 용접하기 전에 절단 가장자리에 코팅 박리가 있는지 검사하십시오.
- 용접 장비 전극을 깨끗하게 유지하고 PVC 잔류물이 없도록 유지하십시오. 전극의 탄화 잔류물은 솔기 무결성을 손상시키는 아크 및 표면 화상을 유발합니다.
- 생산 용접 전에 각 롤의 샘플을 테스트 용접합니다. 코팅 조성 및 가소제 함량은 생산 배치마다 약간씩 다를 수 있으며 용접 매개변수를 조정해야 할 수도 있습니다.